Месечне архиве: новембар 2024

Припрема глава….

Увек све детаљно расклопим, па оперем и добро издувам компримованим ваздухом. Кад је све суво, напрскам ВД-40 све делове који могу да зарђају преко ноћи. Као и увек, оставим да све преноћи у радионици на истој температури, па сутра ујутро, или у току дана, премерим све зазоре.

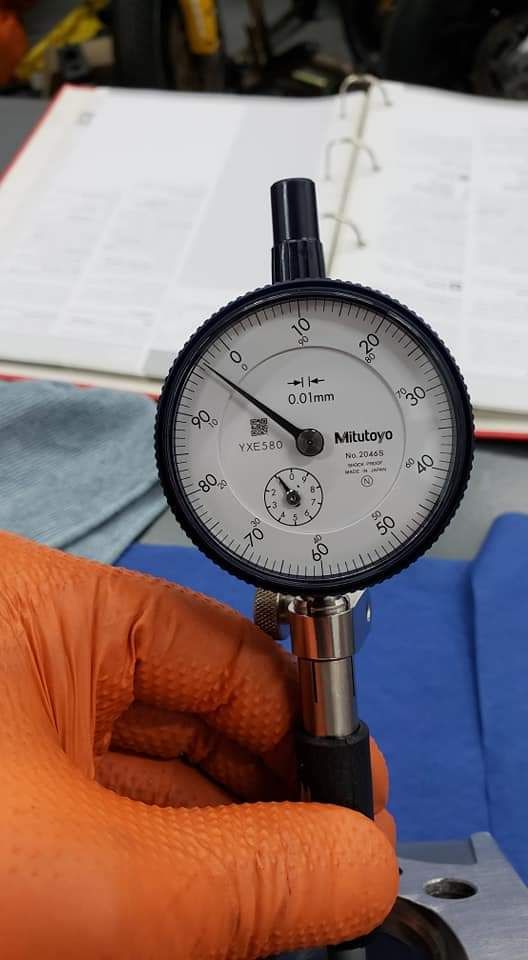
Прво премерим стабљику вентила и измерим на коју је меру избушена вођица. У исто време, посебним субитом малог пречника, проверим да ли је вођица исте мере целом дужином. Ако није, треба да се исхонује на меру, ако је то могуће, или да се замени ако није.

Кад вођице треба да се замене, ту имамо више опција кад је у питању њихов спољашњи пречник. Ако је ово први пут да се вођица мења, може да се користи исти спољашњи пречник. У неким случајевима могу да се купе вођице са већим спољашњим пречником, да не би почеле саме од себе да се померају кад агрегат постигне радну температуру.

Да ли је потребна стандардна или већа спољашња мера одређује се пречником рупе из које је избачена стара вођица. Рупа у глави мора да буде од 0,02 мм до 0,05 мм мања од спољашњег пречника саме вођице.

Глава се загреје на 150 °C и специјалним избијачем се избију вођице. Вођице се ставе у замрзивач ако вам није доступан угљен-диоксид или суви лед. Тако охлађена вођица напрска се одмашћивачем за кочнице да би се лакше набила у главу. Одмашћивач за кочнице ту има улогу подмазивача и брзо се осуши.

Кад се глава охлади, тада се прво провери зазор између стабљике вентила и унутрашњег пречника вођице. Приликом набијања вођице у главу може да дође до сужавања њеног унутрашњег пречника, па је онда потребно исхоновати је на одговарајућу меру.

Зазор између усисне вођице и стабљике вентила треба да буде између 0,02 мм и 0,03 мм, док зазор између издувне вођице и стабљике вентила треба да буде између 0,04 мм и 0,06 мм.

У једном разговору са пријатељем из Корсе, он ми је рекао да је увек имао одличне резултате кад су све вођице имале зазор од 0,08 мм.

Нисам још пробао, али се каним да то урадим на мом тркачком агрегату 748Р, који ћу преко зиме да склопим.

Кад се замене и обраде вођице, на ред долазе седишта вентила. Прво се специјалним компаратором провери да ли су нове вођице тачно у средини седишта вентила. Ово није проблем јер се, у сваком случају, седишта вентила морају обрађивати. Тако да, ако вођице нису у центру, то се машинском обрадом лако реши.

Код Дукатија се најбоље показало да се седишта обрађују по фабричком упутству, на троугаони профил (31°, 45°, 60°). После обраде седишта сервисна књига препоручује да се вентили ручно изшлајфују. Многи озбиљни мајстори обраде седишта, па и сам вентил, а затим помоћу вакуум-машине проверавају да ли вентил добро належе на седиште.

При обради седишта треба обратити пажњу да се седиште не укопа превише, јер се у противном неће моћи правилно подесити зазори на вентилима. Ако се то деси, стабљика вентила мора да се обруси на стругу онолико колико је седиште укопано обрадом.

Сад на ред долази провера болцена и клацкалица. Веома је битно да рупе у клацкалицама и сами болцени буду на прописаној мери. Ако нису, могу да стварају буку током рада агрегата.

Глава мора да се провери машинском равном ивицом да ли је равна. Ако није, мора да се обради.

После свих обрада, све мора још једном лепо да се опере и добро издува…

Припрема клипњача…

Ево сређене и стилски дотеране верзије:

Пошто сам скинуо клипњаче са радилице, прво их темељно оперем и издувам ваздухом како бих могао детаљно да их прегледам. Посебну пажњу обраћам на евентуална оштећења биксне мале песнице, као и на било какве знакове померања летечих лежајева у великој песници.

Такође, пажљиво прегледам целу клипњачу како бих се уверио да нема оштећења насталих током рада мотора. Свако, па и најмање оштећење, може довести до лома при раду мотора на високим обртајима.

Посебном четком за чишћење малих отвора темељно очистим и навоје вијака клипњаче. Настојим да навоји буду хируршки чисти, као и цела клипњача.

Након чишћења, оставим клипњаче и болцене да преко ноћи одстоје на истој температури као субитор и микрометар, како би сва мерења била што прецизнија.

По правилу, просторија у којој се врше прецизна мерења и склапа агрегат треба да буде на температури од 20 °C. Сви мерни инструменти су баждарени на тој температури, па се само у таквим условима могу добити тачне и константне мере.

Код Дукатија постоји више различитих дужина клипњача, што је веома корисно приликом припреме агрегата за тркачке услове.

Ево сређеног и стилски уједначеног наставка:

Овим се лакше може променити запремина агрегата, односно агрегат се може прилагодити ограничењима која прописује правилник.

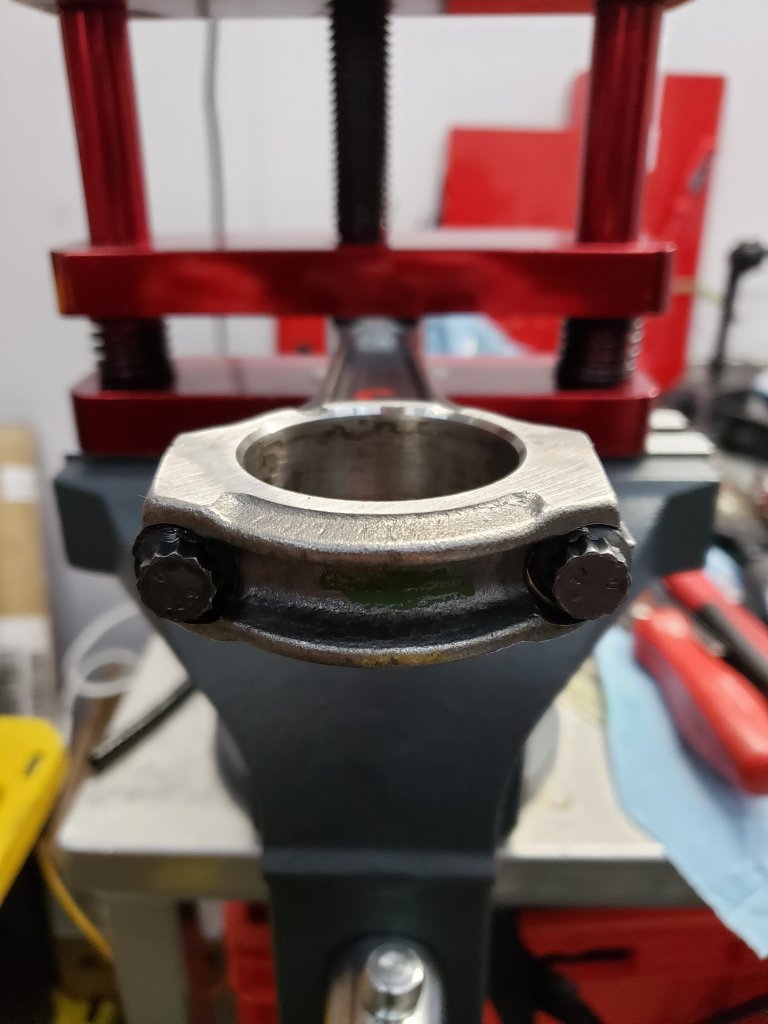
Прво што урадим након што клипњаче преноће на истој температури јесте да стегнем вијке на прописану меру, али без летечих лежајева. За то користим посебну стегу како се клипњача не би искривила током стезања. Затим субитором измерим овалност велике песнице. Још нисам наишао на клипњачу која је била потпуно у мери — увек су бар неколико стотих милиметра овалне. Ако велика песница није потпуно округла, већ је овална, носим клипњачу на трновање.

Потом измерим зазор између болцена клипа и чауре у малој песници. Ако је потребно, заменим чауру и хонујем је на прописану меру.

Дукати у сервисном упутству даје различите мере за велику песницу, у зависности од тога да ли је у питању клипњача ознаке А или Б. За А клипњачу мера је од 45,0109 мм до 45,025 мм, док је за Б клипњачу од 45,013 мм до 45,019 мм.

Још никада нисам видео клипњачу ознаке А на овом тржишту, али такође нисам видео ни две клипњаче означене са Б које су имале потпуно исту меру. Коју меру изабрати, то остављам колегама да одлуче.

Морам да додам да сам се сусретао и са тркачким кованим клипњачама које су биле и до стотину и по уже него што је било прописано спецификацијом која је дошла уз те клипњаче.

Ако желиш, могу у следећој поруци спојити овај текст са претходним у један потпуно сређен и стилски уједначен текст.

Ево сређеног и стилски уједначеног текста:

Вијци фабричких клипњача су предвиђени само за једну употребу. Приликом уградње нових вијака користи се Шелова товатна маст, која је прописана у сервисном упутству. На ово је веома важно обратити пажњу.

Уколико се користи погрешна маст, може доћи до прекомерног истезања вијка. Ако се то деси, вијак неће дуго трајати. Такође, може се догодити да навоји вијка и клипњаче приликом стезања истисну маст, па се завршно стезање одвија практично на суво. То може проузроковати пуцање вијка.

Код тркачких кованих клипњача, било да су у питању челични или титанијумски вијци, користи се посебна маст. Она обично долази у паковању са клипњачама, а уколико није приложена, мора се посебно купити.

Фабрички вијци се стежу момент-кључем, док се код тркачких вијака приликом стезања мери њихово издуживање компаратором, све док се не истегну на прописану меру.

Дукатијева радилица од 1998 до 2010…

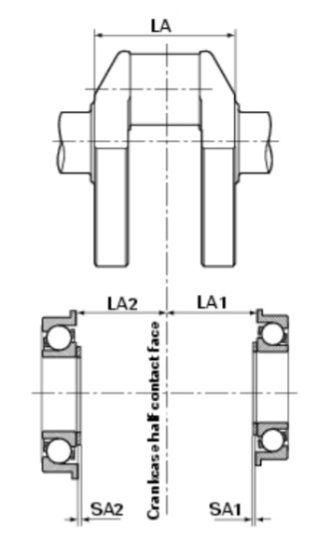
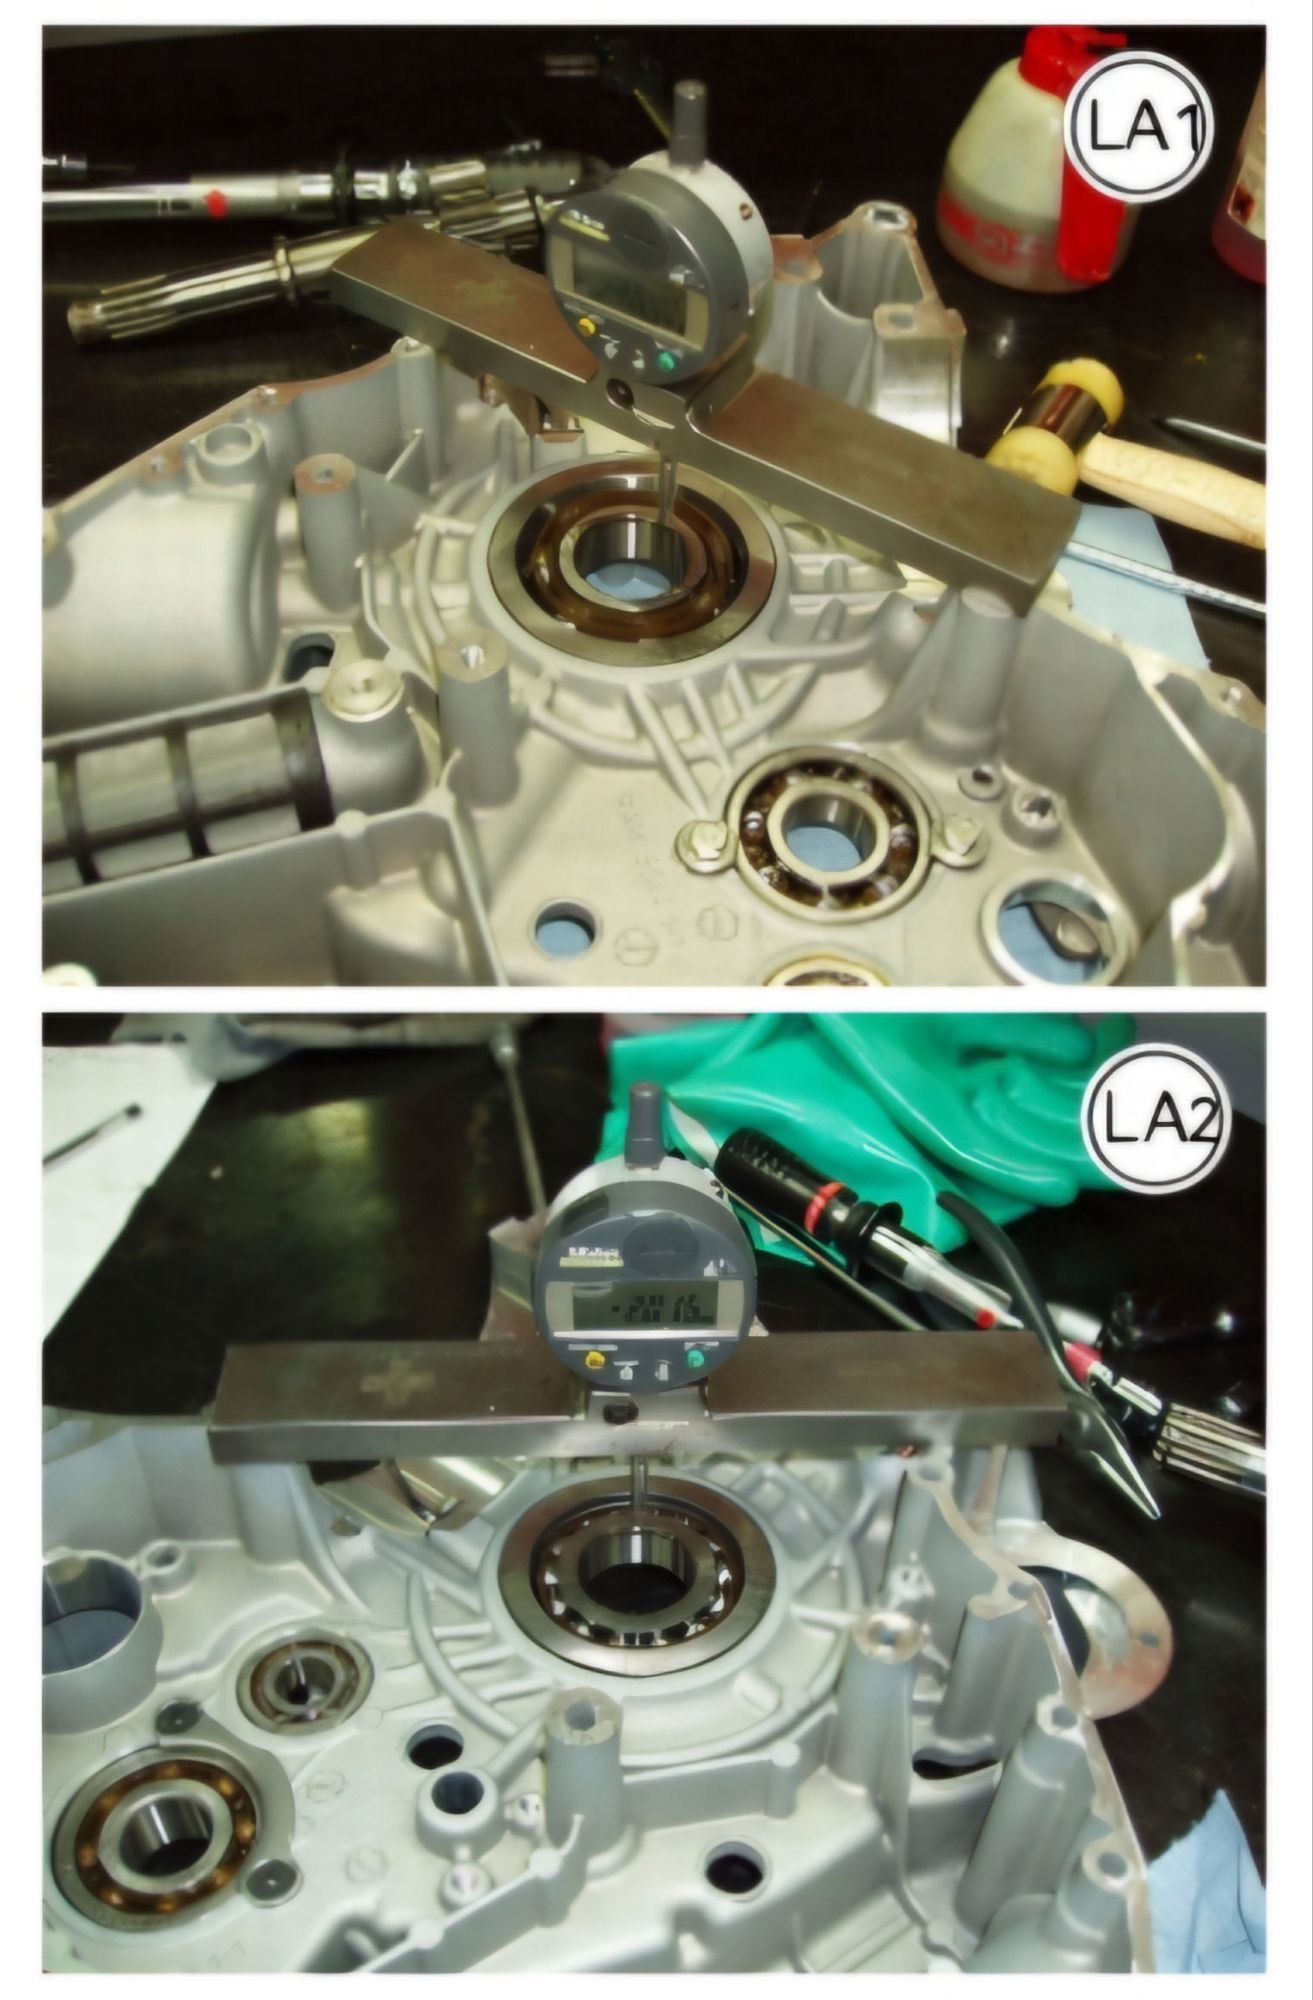
Увек кад се “пакује“ агрегат имам доста дилема око зазора, без обзира о који зазорима је реч. Као мајстор увек сам желео да знам које зазоре користе старији и искуснији мајстори од мене, а пажљиво сам студирао фабричка упутства. Овде ћу да образложим како ја мерим и одређујем зазоре подлошки на радилици. До 1997 године дукати је користио танке подлошке на радилици, а од 1998 су прешли на дебље подлошке. Лежајеви радилице код вечине дукатијевих модела су из два дела. Имају челићну чауру која се упресује у блок и лешжај се убаци у ту чауру. Ови лежајеви су веома специфични и само сам их виђао на старим енгинеским моторима из 60-их и 70-их прошчог века. Британске су производње и димензија су таквих да само пашу на дукати. Ови лежајеви су направљени тако да могу да трпе аксијално померање радилица као и увијање исте. Па су зато инжињери “напрегли“ радилицу са подлошкама са обе стране да неби дошло до пуцања или ломљења исте. По дукатијевом сервисмон упутству… требало је измерити дубљину сваке полутке блока од висине чауре лежаја до саме ивице блока где се спаја са другом полутком, још треба да се измери висина лежаја у чаури. Све ово се ради помоћу дубиномера. Следеће шта се уради је да се измери ширина радилице где се ослања рукавас исте и улазу у лежај са сваке стране. Мало је тешко да се разуме, ево пар слике која су из сервисне књиге.

Сервисно упутство тражи да се дода 0.30мм да би се тиме елимисао сваки аксијални зазор кад агрегат постигне радну температуру. СА =ЛА1 + ЛА2 + 0.30мм – ЛА, а да би израчунали које дебљине су подлосшке користи се следећа формула СА=СА1 + СА2 и да би радилица била у центру блога користи се следећа формула (само једна подлошќа) СА1=ЛА1+0.15-ЛА : 2 и на крају формула за другу подлошку СА2 = СА-СА ….. јелда да је збуњујуће…

У почетку само тако радио и увек ми је узело времена да све израчунам, али само пре једно 12-13 година почео да користим нову формулу. Користим две 1.90мм подлошке, које иду на рукавац радилице са сваке стране . Ставим радилицу у једну полутку па монтирам другу и стегнем три М8 шрафа на 25Нм. Ставим блокове на бок и монтирам компаратер. Мало вечим одвијаћем подигнем радилицу и измерим аксијални затор. Формулу коју користим је следећа…. 1.90+1.90+ аксијални зазор који сам очитао са компаратером (тај број је у моного слућајева 0.30мм ) + 0.25. 0.25мм означава претегнутост радилице док агрегат не постигне радну температуру. Не користим 0.30мм као што сервисно упутство тражи јер се блокови рашире од топлоте 0.25мм (овај податак сам добио ит Дукатијевоиг корса одељења), па самим тиме не одузимам сангу агрегату.