Увек све детаљно расклопим, па оперем и добро издувам компримованим ваздухом. Кад је све суво, напрскам ВД-40 све делове који могу да зарђају преко ноћи. Као и увек, оставим да све преноћи у радионици на истој температури, па сутра ујутро, или у току дана, премерим све зазоре.
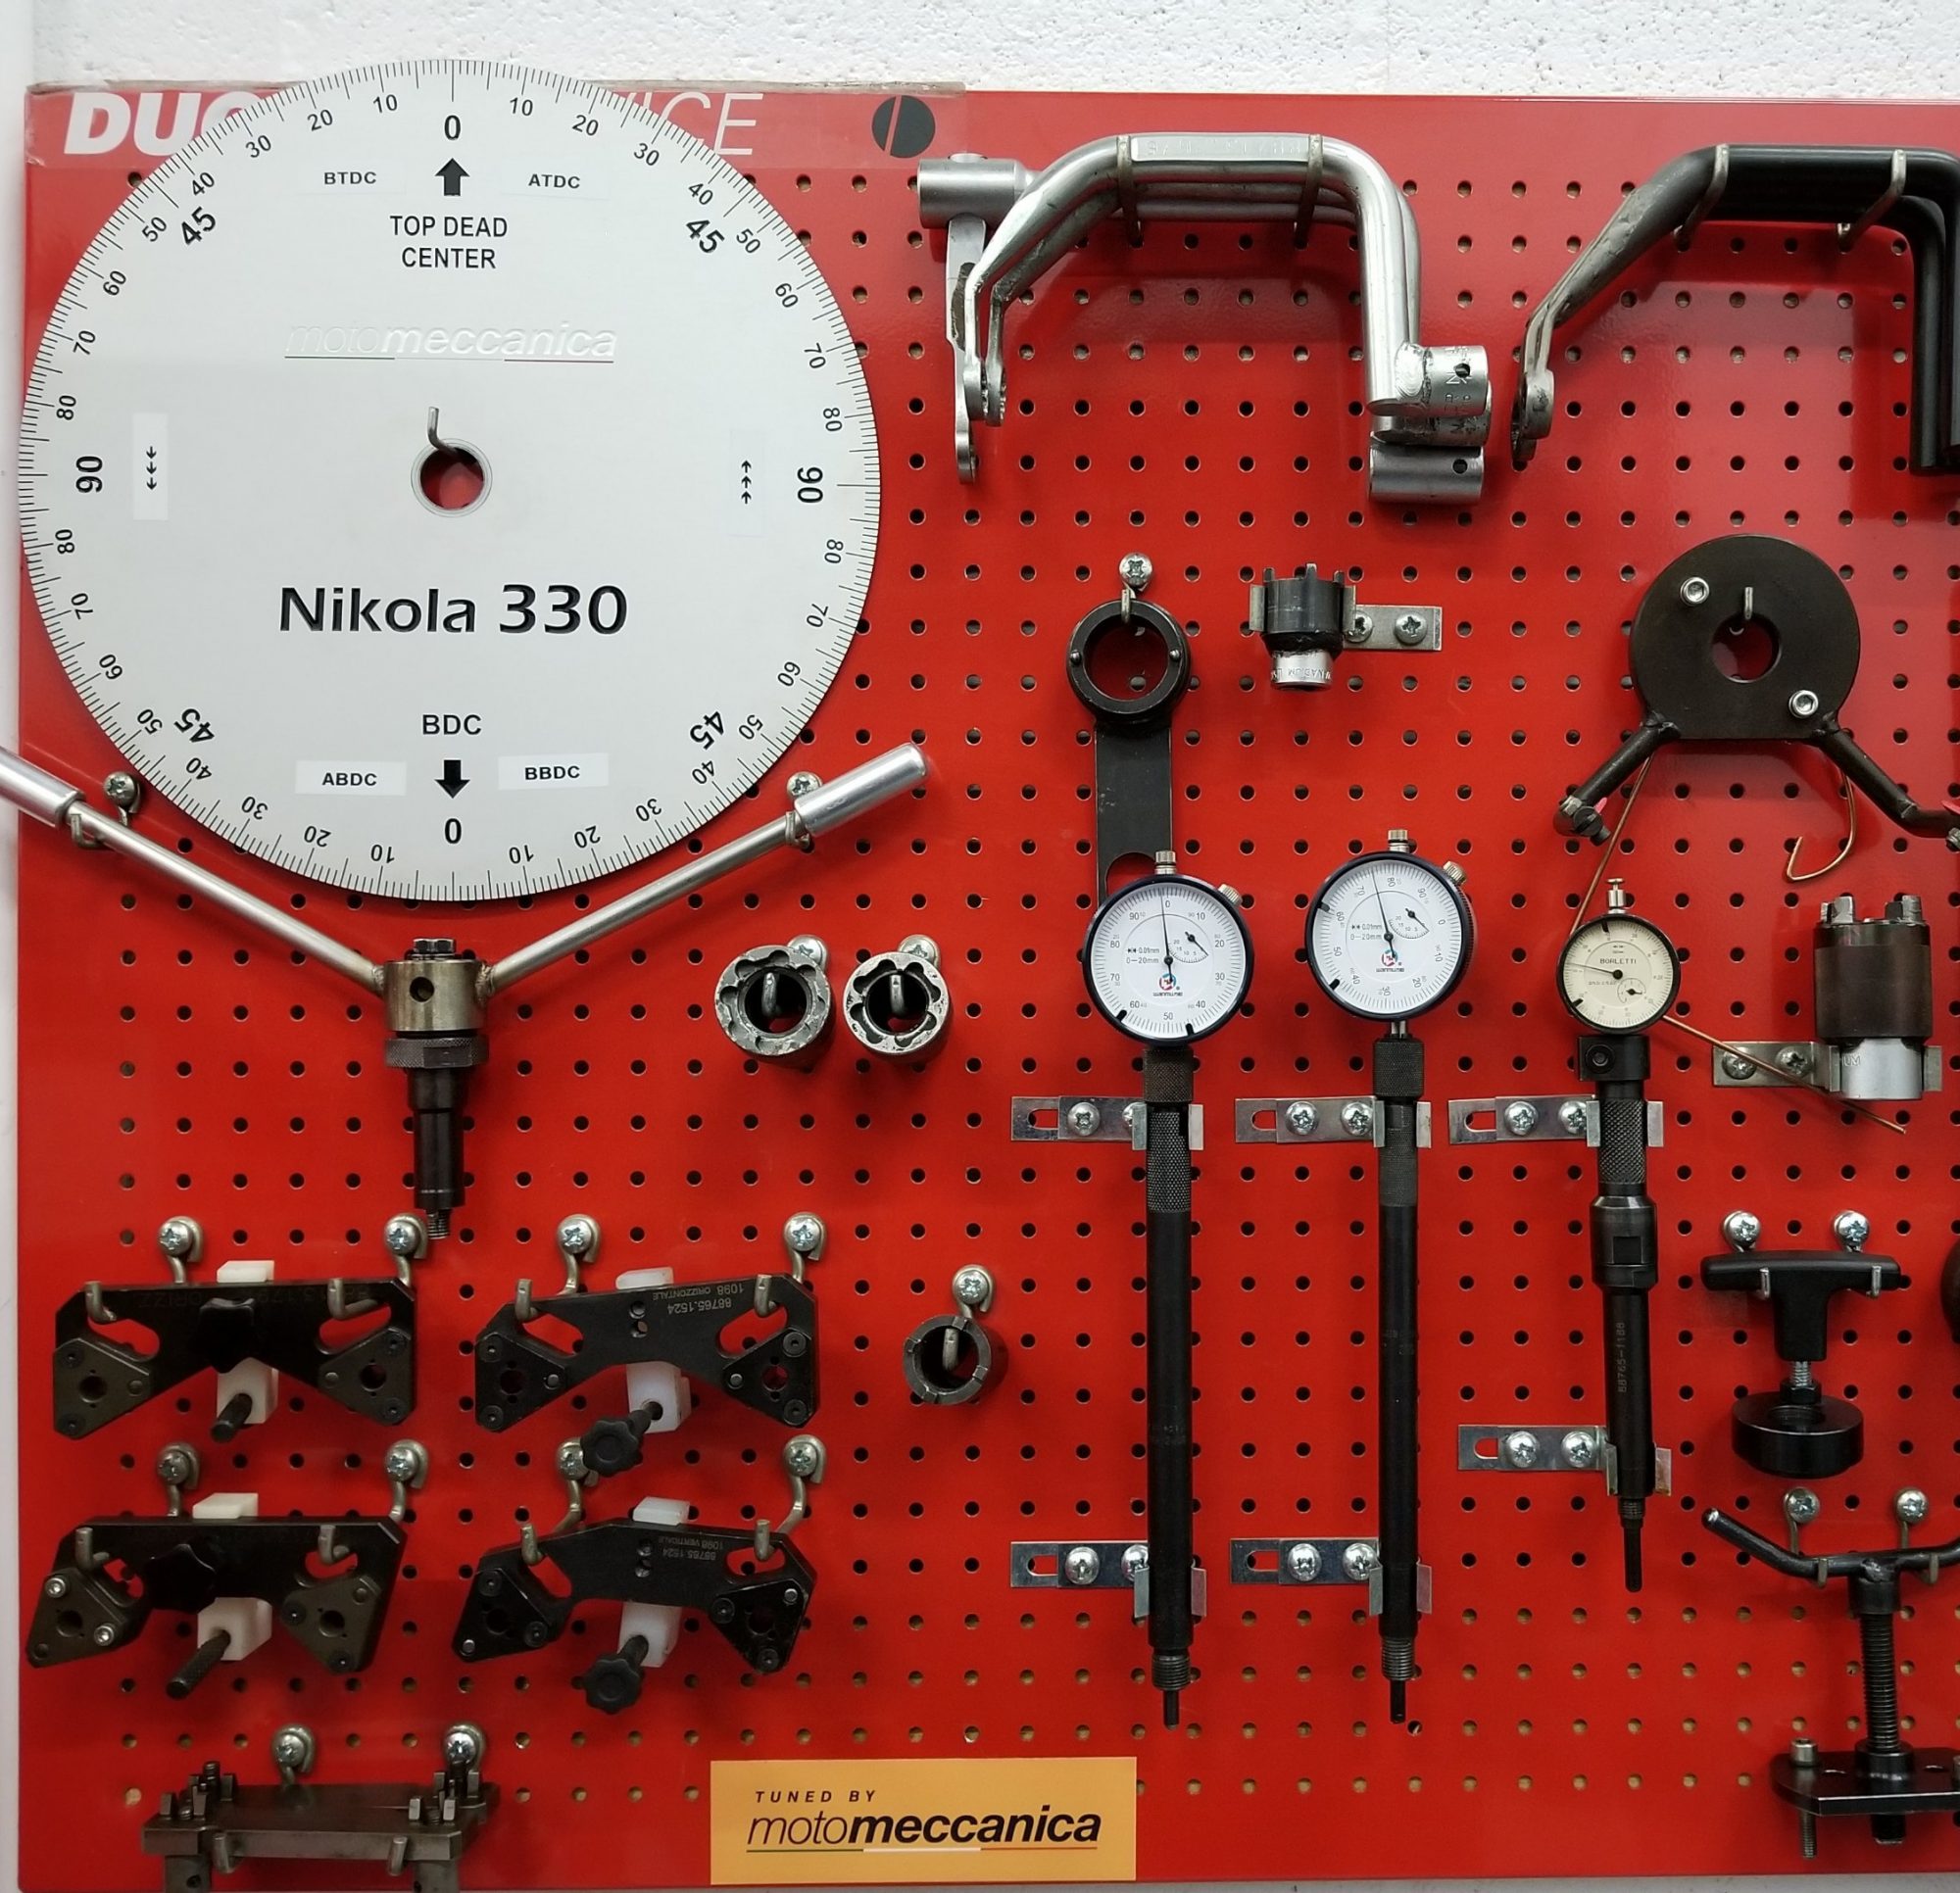
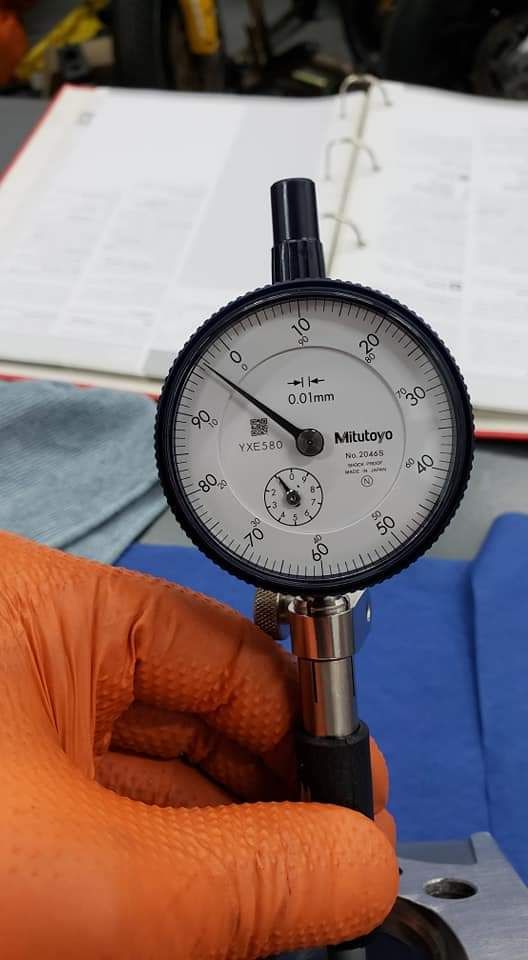
Прво премерим стабљику вентила и измерим на коју је меру избушена вођица. У исто време, посебним субитом малог пречника, проверим да ли је вођица исте мере целом дужином. Ако није, треба да се исхонује на меру, ако је то могуће, или да се замени ако није.
Кад вођице треба да се замене, ту имамо више опција кад је у питању њихов спољашњи пречник. Ако је ово први пут да се вођица мења, може да се користи исти спољашњи пречник. У неким случајевима могу да се купе вођице са већим спољашњим пречником, да не би почеле саме од себе да се померају кад агрегат постигне радну температуру.
Да ли је потребна стандардна или већа спољашња мера одређује се пречником рупе из које је избачена стара вођица. Рупа у глави мора да буде од 0,02 мм до 0,05 мм мања од спољашњег пречника саме вођице.
Глава се загреје на 150 °C и специјалним избијачем се избију вођице. Вођице се ставе у замрзивач ако вам није доступан угљен-диоксид или суви лед. Тако охлађена вођица напрска се одмашћивачем за кочнице да би се лакше набила у главу. Одмашћивач за кочнице ту има улогу подмазивача и брзо се осуши.
Кад се глава охлади, тада се прво провери зазор између стабљике вентила и унутрашњег пречника вођице. Приликом набијања вођице у главу може да дође до сужавања њеног унутрашњег пречника, па је онда потребно исхоновати је на одговарајућу меру.
Зазор између усисне вођице и стабљике вентила треба да буде између 0,02 мм и 0,03 мм, док зазор између издувне вођице и стабљике вентила треба да буде између 0,04 мм и 0,06 мм.
У једном разговору са пријатељем из Корсе, он ми је рекао да је увек имао одличне резултате кад су све вођице имале зазор од 0,08 мм.
Нисам још пробао, али се каним да то урадим на мом тркачком агрегату 748Р, који ћу преко зиме да склопим.

Кад се замене и обраде вођице, на ред долазе седишта вентила. Прво се специјалним компаратором провери да ли су нове вођице тачно у средини седишта вентила. Ово није проблем јер се, у сваком случају, седишта вентила морају обрађивати. Тако да, ако вођице нису у центру, то се машинском обрадом лако реши.
Код Дукатија се најбоље показало да се седишта обрађују по фабричком упутству, на троугаони профил (31°, 45°, 60°). После обраде седишта сервисна књига препоручује да се вентили ручно изшлајфују. Многи озбиљни мајстори обраде седишта, па и сам вентил, а затим помоћу вакуум-машине проверавају да ли вентил добро належе на седиште.
При обради седишта треба обратити пажњу да се седиште не укопа превише, јер се у противном неће моћи правилно подесити зазори на вентилима. Ако се то деси, стабљика вентила мора да се обруси на стругу онолико колико је седиште укопано обрадом.
Сад на ред долази провера болцена и клацкалица. Веома је битно да рупе у клацкалицама и сами болцени буду на прописаној мери. Ако нису, могу да стварају буку током рада агрегата.
Глава мора да се провери машинском равном ивицом да ли је равна. Ако није, мора да се обради.
После свих обрада, све мора још једном лепо да се опере и добро издува…

 Приче из радионице Мали Ћаћа
